Problemas comunes y soluciones para bolsas esterilizables reciclables
Las bolsas esterilizables reciclables protegen los alimentos no perecederos y ayudan a las marcas a dejar de usar laminados flexibles difíciles de separar. Sin embargo, cambiar la estructura del material no elimina las exigencias de llenado, sellado, esterilización, almacenamiento y transporte. Una bolsa puede tener buen aspecto antes del procesamiento, pero desarrollar arrugas, fugas, deslaminación o una menor eficacia de barrera después de la esterilización.
La solución práctica consiste en evaluar el envase completo. Comience por el producto, el ciclo de esterilización, el equipo, la vida útil prevista y los requisitos locales de reciclaje. Pruebe la bolsa seleccionada con el producto, el proceso y la ruta de distribución reales. Siga los pasos que se indican a continuación para diagnosticar fallos y prepararse para la producción comercial con menor riesgo.
Cinco problemas comunes en las bolsas de esterilización y cómo solucionarlos.
1. Desprendimiento, formación de burbujas y arrugamiento excesivo.
La delaminación se produce cuando las capas unidas se separan. Puede manifestarse como burbujas, zonas opacas, película suelta o desprendimiento cerca de un sello. Las arrugas pronunciadas pueden generar tensión en áreas críticas.
Entre las posibles causas se incluyen el curado incompleto del adhesivo, la contracción incompatible, la humedad atrapada, el exceso de aire residual o un ciclo de esterilización inadecuado. Registre la ubicación del defecto y cuándo apareció. Compare la resistencia de la unión antes y después de la esterilización y, a continuación, revise los registros de curado, carga, temperatura, presión y enfriamiento.
La corrección podría requerir una estructura de película diferente, un curado revisado, menos aire residual, incluso la carga en autoclave o un enfriamiento controlado. Repita todo el proceso antes de la aprobación.
2. Sellos débiles, fugas en los canales y áreas de sellado contaminadas.
Un sello puede fallar por debilidad, irregularidad, pliegues o contaminación. Salsas, aceite, polvo, fibras o humedad pueden formar un canal estrecho. Aumentar la temperatura del sello por sí solo puede deformar la película sin eliminar la causa.
Inspeccione el ancho del sello, las arrugas, la contaminación, las áreas quemadas y las marcas de las mordazas. Utilice pruebas adecuadas de resistencia del sello, rotura, vacío, burbujas o tinte. Compare las fallas según el cabezal de llenado, la mordaza de sellado, la línea de la máquina y el tiempo de producción.
Controle el goteo del llenador, limpie la zona de sellado, estabilice la altura de llenado, alinee las mordazas y ajuste la temperatura, la presión o el tiempo de permanencia. Establezca un rango de sellado y defina cuándo los operarios deben aislar la producción.
3. Hinchazón, estallido y deformación de la bolsa
La hinchazón excesiva ejerce presión sobre los sellos y las esquinas. El aire residual, el sobrellenado, la sobrepresión insuficiente, la circulación restringida o los cambios de presión durante el enfriamiento pueden provocar que el envase explote. Las bolsas calientes también pueden deformarse si se apilan demasiado pronto.
Mida el peso de llenado, el grosor de la bolsa, el espacio libre y el aire residual. Compare los registros de la autoclave con el proceso programado y anote cuándo ocurre cada falla. Las fallas de calentamiento y enfriamiento pueden tener diferentes causas.
Consulte con la autoridad competente antes de modificar un proceso térmico programado. Las correcciones pueden incluir una mejor eliminación del aire, un control de llenado más estricto, un espaciado adecuado, una carga protegida y una contrapresión validada. Vuelva a comprobar la integridad del sellado después del enfriamiento.
4. Pérdida de barrera, microperforaciones y grietas por flexión
Una bolsa puede sobrevivir a la esterilización, pero perder protección durante el almacenamiento. El calor, el plegado, la abrasión, los trozos de comida afilados o las vibraciones pueden provocar perforaciones y grietas por flexión, lo que conlleva oxidación, cambio de color, pérdida de humedad o una menor vida útil.
En caso crítico, compruebe la transmisión de oxígeno y vapor de agua tras la esterilización. Incorpore un sistema adecuado de detección de fugas. Las pruebas de distribución deben realizarse con bolsas llenas, cajas reales, apilamiento planificado y manipulación realista. Inspeccione las esquinas y las zonas de contacto.
Las soluciones pueden incluir una estructura de PP más resistente, dimensiones revisadas, una carga más delicada, separadores de cartón o menor movimiento dentro de la caja. Confirme que los cambios aún cumplen con los criterios de reciclaje del mercado de destino.
5. Fugas en la boquilla, distorsión de la impresión y aspecto deficiente.
El envase con boquilla proporciona un sellado fundamental. La boquilla, la tapa, la película y el proceso deben mantener su compatibilidad durante los ciclos de calentamiento y enfriamiento. Una mala alineación, la contaminación, un sellado deficiente en ciertas zonas o una contracción irregular pueden provocar fugas. El calor también puede afectar a las tintas, la planitud y el color.
Inspeccione la circunferencia completa del ajuste en diferentes orientaciones de la bolsa. Incluya comprobaciones de apertura, torsión de la tapa, caída, compresión y fugas cuando corresponda. Evalúe la impresión y el olor después de la esterilización.
Comparación de bolsas de PP multicapa y monocapa tradicionales para esterilización
Punto de decisión | Bolsa multicapa tradicional | Diseño reciclable de PP monocapa |
Estructura | Varios polímeros y, a veces, el aluminio, dividen las funciones requeridas. | El PP es el material principal, con componentes funcionales compatibles. |
Barrera | Las opciones de alta barrera están bien establecidas. | La barrera debe estar equilibrada con el diseño de reciclaje y la vida útil. |
Comportamiento de réplica | Existen estructuras maduras disponibles para muchos procesos. | La contracción, el sellado, la rigidez y el impacto requieren pruebas de proyecto. |
Reciclaje | Los diferentes materiales unidos son difíciles de separar. | Una estructura de PP dominante puede mejorar la compatibilidad con los flujos de reciclaje de PP. |
Pregunta de selección principal | ¿La estructura protege los alimentos durante su vida útil? | ¿Protege los alimentos y cumple con los criterios de reciclaje del mercado objetivo? |
No se debe seleccionar ningún formato basándose únicamente en la etiqueta. Compare el rendimiento utilizando el mismo producto, proceso, período de almacenamiento y condiciones de transporte.
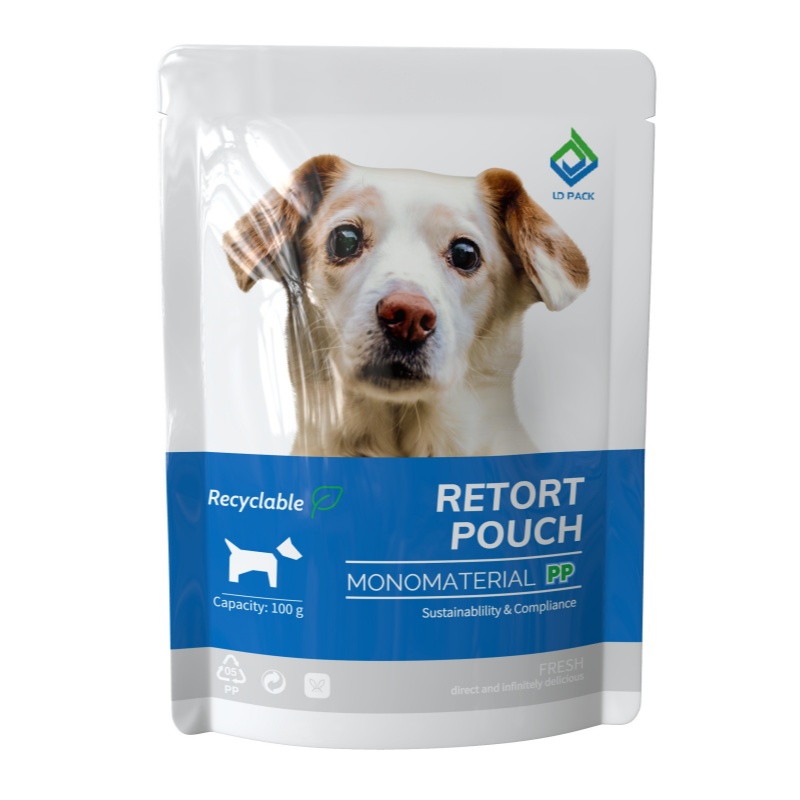
Bolsa de esterilización reciclable
Lista de verificación de validación antes de la producción comercial
Defina las condiciones reales de funcionamiento.
Documente el tipo de alimento, el pH, el contenido de aceite, el tamaño de partícula, la temperatura y el peso de llenado, el tamaño de la bolsa, la vida útil prevista y el entorno de almacenamiento. Registre la temperatura, el tiempo, la presión y el método de enfriamiento programados para la esterilización. Estos datos permiten al fabricante del envase recomendar una estructura inicial adecuada.
Establecer una ventana de sellado confiable
Realice pruebas con combinaciones prácticas de temperatura, presión, tiempo de permanencia y velocidad de línea. Verifique la resistencia e integridad del sellado después del proceso de esterilización. Incluya muestras del arranque, la producción continua, las paradas y los reinicios, ya que las condiciones de la máquina pueden variar.
Pruebe el paquete finalizado.
Evalúe la apariencia, las dimensiones, la resistencia del sellado, la resistencia a la rotura, las fugas, la delaminación, la resistencia a la perforación y el ajuste. Mida la barrera contra el oxígeno y la humedad después del procesamiento cuando el producto requiera estos controles. Utilice muestras conservadas para evaluar la vida útil.
Pruebas completas de línea y distribución
Confirme la maquinabilidad en la línea de llenado prevista y procese las bolsas llenas en la autoclave comercial. Empaquételas en las cajas propuestas y realice pruebas de manipulación, compresión, vibración y caída adecuadas para la ruta de distribución. Documente los límites de aceptación antes del lanzamiento.
Registre cada ensayo con códigos de muestra, configuración de la máquina, diagramas de retortas, resultados de las pruebas y fotografías. Esta evidencia facilita las conversaciones con los proveedores y evita que el mismo fallo se repita en futuras series de producción comercial.
Relacionar la solución con la aplicación.
Los alimentos húmedos para mascotas pueden contaminar la zona de sellado y contener fragmentos que presionan la bolsa. Las comidas preparadas, salsas y sopas pueden requerir diferentes niveles de barrera, temperaturas de llenado y formatos de apertura. Los productos con boquilla añaden al plan de cualificación el sellado, el rendimiento de la tapa y el comportamiento al verter. Los alimentos para usos médicos especiales pueden requerir controles adicionales y documentación específica del mercado.
Al solicitar una propuesta, indique el producto, el tipo de bolsa, las dimensiones, el peso de llenado, el ciclo de esterilización, el equipo de llenado y sellado, el nivel de barrera, la vida útil, las necesidades de impresión, la cantidad del pedido y el mercado de destino. Si aún no dispone de estos datos, indíquelos como elementos en desarrollo en lugar de seleccionar una estructura basada en suposiciones.
Tres ideas erróneas que provocan decisiones costosas
1. El hecho de que sea un material único no significa que todos sus componentes sean químicamente idénticos. Las tintas, los adhesivos, los recubrimientos y los cierres aún requieren evaluación.
2. Sobrevivir a una sola prueba de esterilización no demuestra la vida útil ni la consistencia de la producción. Siguen siendo necesarias las pruebas comerciales y las muestras conservadas.
3. Una bolsa diseñada para ser reciclada no se recogerá ni reciclará en todos los lugares. Las afirmaciones deben reflejar la construcción del envase y el sistema de reciclaje disponible para el cliente.
Preguntas frecuentes
P1. ¿Las bolsas esterilizadas reciclables son realmente reciclables?
R: Pueden utilizar un polímero dominante como el PP para mejorar la compatibilidad con el reciclaje. La recogida, la clasificación y el reprocesamiento dependen de las instalaciones y normativas locales, por lo que conviene confirmar la información específica para cada región de venta.
P2. ¿Qué causa la deslaminación de las bolsas esterilizadas?
A: Las causas comunes incluyen el curado incompleto del adhesivo, la contracción incompatible de la capa, la humedad, el aire residual, el calor excesivo y la refrigeración inadecuada. Examine la ubicación del defecto y compare la resistencia de la unión antes y después del tratamiento térmico.
P3. ¿Por qué se producen fugas en los sellos después de la esterilización?
A: La contaminación por alimentos, las arrugas, la mala alineación de las mordazas o una temperatura, presión y tiempo de sellado inadecuados pueden crear puntos débiles. Inspeccione el sellado y utilice pruebas de integridad validadas para identificar la causa.
P4. ¿Puede una bolsa de PP monocapa soportar un procesamiento en autoclave a 121 °C?
R: Algunas estructuras están diseñadas para esta condición. LDPACK indica que su bolsa esterilizable reciclable soporta hasta 121 °C durante 30 minutos. La idoneidad depende del envase completo y del proceso programado.
P5. ¿Qué pruebas deben realizarse después de la réplica?
A: Las comprobaciones típicas incluyen inspección visual, resistencia del sellado, pruebas de presión o de rotura, detección de fugas, deslaminación, resistencia a la perforación, rendimiento de la barrera, integridad del ajuste y pruebas de distribución específicas para cada aplicación.
P6. ¿Qué debo enviar a un fabricante de embalajes?
A: Envíe los detalles del producto, las dimensiones de la bolsa, el peso de llenado, las condiciones de procesamiento, la información del equipo, la vida útil prevista, las necesidades de barrera, los requisitos de impresión, el mercado de destino y el volumen esperado. Estos detalles facilitan la elaboración de recomendaciones y cotizaciones más útiles.
Cómo elegir la bolsa de esterilización reciclable adecuada para su producto.
Comience por la etapa de falla, recoja muestras y revise los registros de producción antes de cambiar los materiales o la configuración de la máquina. Luego, pruebe la corrección propuesta en la línea de llenado real, durante el proceso de esterilización, transporte y vida útil.
LDPACK suministra envases flexibles reciclables en estructuras de PE monocapa, PP monocapa, PET monocapa y poliolefina, incluyendo formatos de bolsas esterilizables reciclables. Para hablar sobre un proyecto, envíenos el tipo de alimento, el tamaño de la bolsa, el método de llenado, el ciclo de esterilización, la vida útil prevista y el mercado de destino.